

1. Основные компоненты керамической плитки: глина, полевой шпат и кварц
Керамическая плитка - это высокотехнологичный материал, чьи уникальные эксплуатационные свойства напрямую определяются тщательно сбалансированным составом природных компонентов. В основе производства лежит смесь из трех ключевых минеральных составляющих: глины, полевого шпата и кварца. Каждый из этих компонентов выполняет строго определенную функцию в технологической цепочке, и только их правильное пропорциональное сочетание позволяет получить материал с заданными характеристиками - от водопоглощения и морозостойкости до механической прочности и износостойкости. Понимание роли каждого компонента помогает профессионалам правильно выбирать тип плитки под конкретные условия эксплуатации: для влажных помещений, для улицы, для полов с высокой проходимостью или для декоративной облицовки стен. Современные технологии производства позволяют точно дозировать и смешивать эти компоненты, обеспечивая стабильно высокое качество продукции. Исторически состав керамической плитки эволюционировал от простой обожженной глины до сложных многокомпонентных смесей, которые после высокотемпературного обжига превращаются в плотный, прочный и долговечный материал, способный служить десятилетиями без потери внешнего вида и эксплуатационных свойств. Производственный контроль на всех этапах - от входного контроля сырья до финальной проверки готовых изделий - гарантирует соответствие продукции международным стандартам качества.
Глина как основа пластичности и формообразования
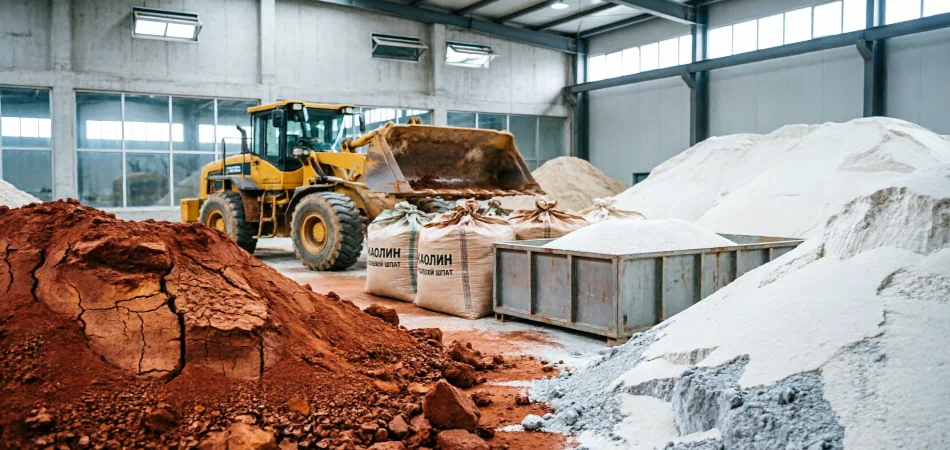
Глина является основным компонентом керамической плитки, составляющим от 40% до 70% объема сырьевой смеси. Это природный материал, состоящий из мельчайших частиц силикатов алюминия (менее 0,01 мм), которые при смешивании с водой приобретают пластичность - способность сохранять приданную форму после прекращения воздействия. Разные типы глины обладают различными свойствами: каолиновые глины (белого цвета) отличаются высокой чистотой, огнеупорностью и низкой пластичностью, используются для производства высококачественного фарфора и белой керамики. Шамотные глины содержат примеси оксидов железа, что придает изделиям после обжига характерный красноватый или терракотовый оттенок. Пластичность глины определяет возможность формования сложных изделий, а также влияет на усадку при сушке и обжиге. Глины с высокой пластичностью дают большую усадку (до 10-12%), что требует компенсации на этапе проектирования пресс-форм. Для снижения усадки и предотвращения растрескивания в состав добавляют отощающие материалы - кварцевый песок, шамот или другие компоненты. Выбор типа глины и ее дозировка существенно влияют на конечный цвет черепка, его пористость, механическую прочность и термостойкость. Для производства керамогранита используются специальные смеси с высоким содержанием каолиновых глин и полевого шпата, что обеспечивает полное спекание материала при высоких температурах и практически нулевое водопоглощение.
Полевой шпат как флюс и связующее вещество
Полевой шпат - это группа породообразующих минералов, составляющих около 50% земной коры. В производстве керамической плитки полевой шпат выполняет функцию флюса - вещества, которое снижает температуру плавления других компонентов смеси. При нагревании до температур 1100-1250°C полевой шпат плавится, образуя вязкую стекловидную жидкость, которая обволакивает частицы глины и кварца, заполняет поры между ними и после охлаждения цементирует всю структуру в единый плотный монолит. Существует три основных типа полевого шпата: калиевый (ортоклаз, микроклин) с температурой плавления около 1180°C, натриевый (альбит) с температурой плавления около 1100°C и кальциевый (анортит) с температурой плавления около 1550°C. В производстве чаще всего используют смеси калиевых и натриевых полевых шпатов, что позволяет оптимизировать температурный режим обжига и добиться оптимальной вязкости расплава. Количество полевого шпата в составе может варьироваться от 15% до 40% в зависимости от требуемой плотности конечного продукта. Для керамогранита, который обжигается при максимальных температурах (1200-1300°C) до полного спекания, содержание полевого шпата может достигать 40-50%. Для обычной керамической плитки с пористым черепком (фаянс, майолика) содержание флюсов снижают до 10-20%, чтобы сохранить определенную пористость, необходимую для лучшего сцепления с клеящими составами при укладке. Правильный подбор типа и количества полевого шпата критически важен для достижения требуемых показателей водопоглощения, прочности и морозостойкости готового изделия.
Кварц как стабилизатор и армирующий наполнитель
Кварц (диоксид кремния, SiO2) - это второй по распространенности минерал в земной коре, который в производстве керамической плитки выполняет сразу несколько критически важных функций. Прежде всего, кварц действует как отощающая добавка, снижая пластичность глиняной массы и уменьшая усадку изделий при сушке и обжиге. Это предотвращает деформацию, коробление и растрескивание плиток в процессе производства. Без добавления кварца усадка глиняного черепка могла бы достигать 12-15%, что делало бы невозможным производство крупноформатных изделий с точной геометрией. При высоких температурах обжига часть кварца (до 30-40% от его общего объема) растворяется в стекловидной фазе, образовавшейся из расплавленного полевого шпата, увеличивая ее количество и способствуя более полному спеканию. Оставшиеся нерастворенными зерна кварца размером от 0,1 до 0,5 мм равномерно распределяются в структуре материала, действуя как армирующий наполнитель. Они значительно повышают твердость поверхности (по шкале Мооса до 7 единиц), устойчивость к истиранию и абразивному износу, что особенно важно для напольной плитки. Размер и форма частиц кварца тщательно контролируются на этапе помола: слишком крупные частицы (более 0,5 мм) могут создавать внутренние напряжения при охлаждении изделий после обжига из-за полиморфных превращений кварца (переход из альфа-формы в бета-форму при температуре 573°C, сопровождающийся изменением объема). Слишком мелкие частицы не дают нужного армирующего эффекта. Оптимальное содержание кварца в составе керамической плитки составляет от 15% до 30% в зависимости от назначения материала: для напольной плитки с повышенными требованиями к износостойкости доля кварца увеличивается, для настенной - снижается.
2. Добавки, пигменты и технологические модификаторы в составе плитки
Помимо трех основных компонентов - глины, полевого шпата и кварца - в состав современной керамической плитки вводятся различные добавки и модификаторы, которые позволяют точно настраивать технологические параметры производства и придавать готовым изделиям требуемые декоративные и эксплуатационные свойства. Эти добавки можно разделить на несколько категорий: корректирующие добавки (карбонаты кальция и магния, доломит), которые регулируют температуру спекания, улучшают белизну черепка и снижают его пористость; красящие пигменты на основе оксидов металлов, обеспечивающие широкую цветовую гамму; технологические добавки (дефлокулянты, связующие, пластификаторы), которые оптимизируют процессы подготовки шликера, прессования и сушки. Каждая добавка вводится в строго определенной дозировке, измеряемой в десятых и сотых долях процента, и требует тщательного контроля на всех этапах производства. Современные заводы оснащены автоматическими дозирующими системами, которые обеспечивают точность добавления компонентов до 0,01%. Применение добавок позволяет не только улучшить качество продукции, но и снизить энергозатраты (за счет снижения температуры обжига) и уменьшить количество брака. Вода также является временным технологическим компонентом: она добавляется для приготовления шликера (водной суспензии сырьевой смеси) и полностью удаляется на этапах сушки и обжига. Содержание воды в пресс-порошке перед формованием должно составлять 5-7% - это обеспечивает оптимальную текучесть и прессуемость материала.
Пигменты и оксиды металлов для цветообразования
Цвет керамической плитки может формироваться двумя способами: за счет естественных примесей в сырье (например, оксидов железа в красножгущихся глинах) или за счет специально введенных синтетических пигментов. Основными красителями в керамической промышленности являются оксиды и соли металлов: оксид железа (Fe2O3) дает гамму от желтого и охристого до красного, коричневого и черного в зависимости от концентрации и атмосферы обжига; оксид кобальта (CoO) - интенсивный синий цвет, один из самых стабильных и дорогих пигментов; оксид хрома (Cr2O3) - зеленый цвет; оксид марганца (MnO2) - фиолетовый и коричневый; оксид никеля - серый и зеленый; оксид меди - бирюзовый и красный в восстановительной атмосфере. Для получения белого цвета в состав вводят оксид циркония (ZrO2) или оксид олова (SnO2). В современных технологиях все чаще используются сложные керамические пигменты - кристаллические структуры типа шпинели, циркона или рутила, которые обладают высокой термической стабильностью (выдерживают температуры до 1300-1400°C без разложения и изменения цвета), химической стойкостью и интенсивностью окраски. Такие пигменты позволяют получать яркие, насыщенные и стабильные цвета, которые не выцветают под воздействием ультрафиолета и не меняют оттенок при многолетней эксплуатации. Концентрация пигментов в составе может варьироваться от 0,5% до 10% в зависимости от требуемой интенсивности цвета и типа пигмента. Равномерное распределение пигментов по объему смеси достигается путем длительного (до 6-8 часов) измельчения и смешивания в шаровых мельницах. Для получения однотонной плитки пигмент вводится во всю массу, для плитки с рисунком - только в поверхностный слой или в глазурь. Важно отметить, что один и тот же оксид металла может давать разные цвета в зависимости от температуры обжига и состава атмосферы в печи (окислительная или восстановительная). Например, оксид железа в окислительной атмосфере дает красные и коричневые тона, а в восстановительной - черные и серые.
Технологические добавки: дефлокулянты, связующие и пластификаторы
Для оптимизации производственных процессов и повышения качества готовой продукции в состав керамических масс вводятся различные технологические добавки. Дефлокулянты (разжижители) - это химические вещества, которые уменьшают вязкость водной суспензии (шликера) при относительно низком содержании воды. Традиционно используются неорганические дефлокулянты: жидкое стекло (силикат натрия), кальцинированная сода (карбонат натрия), триполифосфат натрия. Их применение позволяет снизить содержание воды в шликере с 35-40% до 28-32% при сохранении текучести, необходимой для распылительной сушки. Снижение влажности шликера дает значительную экономию энергии на последующей сушке (до 25-30% топлива). Органические связующие (поливиниловый спирт, полиэтиленгликоль, лигносульфонаты, карбоксиметилцеллюлоза) добавляются в количестве 0,1-1,0% для повышения прочности сырцовых заготовок (необожженных плиток) после прессования. Это особенно важно для крупноформатных изделий и тонких плиток (толщиной 4-6 мм), которые могут разрушаться при транспортировке и загрузке в печь. Связующие полностью выгорают при температурах 300-600°C, не оставляя золы и не влияя на эксплуатационные свойства готового продукта. Пластификаторы (глицерин, восковые эмульсии, полигликоли) улучшают формуемость пресс-порошка, снижают трение между частицами при прессовании, что позволяет получать более плотные и однородные заготовки с меньшим количеством внутренних дефектов. Применение пластификаторов особенно важно при производстве плитки методом экструзии (протягивания через формующую головку), где требуется высокая пластичность массы. Все технологические добавки проходят строгий входной контроль и тестируются на совместимость с основными компонентами. Их дозировка постоянно корректируется в зависимости от свойств поступающего сырья (естественные колебания состава глин, сезонные изменения влажности). Неправильный выбор или дозировка добавок может привести к серьезным дефектам: недостаток связующего - к разрушению сырца, избыток - к появлению пустот и раковин после выгорания.
3. Влияние состава на технологические процессы производства плитки
Состав сырьевой смеси напрямую определяет все технологические параметры производства керамической плитки: от подготовки шихты до режимов сушки и обжига. Подготовка сырьевой смеси начинается с дробления крупных кусков сырья в щековых или конусных дробилках до размера частиц 10-20 мм, затем следует помол в шаровых мельницах (мокрый или сухой способ) до фракции менее 10-20 микрон. При мокром помоле компоненты загружаются в мельницу вместе с водой и добавками и измельчаются до состояния однородного шликера в течение 4-8 часов. Тонкость помола контролируется по остатку на сите 0,063 мм (не более 1-3%) и является критическим параметром: слишком грубый помол ухудшает спекание, слишком тонкий увеличивает усадку и может вызвать растрескивание. После помола шликер проходит через магнитные сепараторы для удаления металлических включений (до 99,9% эффективность), затем поступает в бассейны-отстойники для выравнивания влажности и состава. Следующий этап - распылительная сушка в башнях высотой 15-25 метров, где шликер распыляется форсунками под давлением 30-50 атмосфер в поток горячего воздуха (400-600°C). За 10-15 секунд полета капли воды испаряются, и образуются гранулы пресс-порошка сферической формы размером 0,1-0,5 мм, оптимальной влажностью 5-7% и хорошей сыпучестью. Влажность пресс-порошка контролируется с точностью до ±0,2% - это критический параметр для стабильной работы прессов. Содержание воды также регулируется составом: чем больше в смеси пластичных глин, тем выше может быть влажность, чем больше кварца и полевого шпата - тем ниже. Гранулометрический состав порошка (распределение частиц по размерам) также зависит от состава и режимов сушки. Оптимальный пресс-порошок содержит 60-70% гранул размером 0,1-0,3 мм, 20-30% - 0,3-0,5 мм и 5-10% мелочи. Такое распределение обеспечивает максимальную плотность упаковки при прессовании.
Формование и сушка: влияние состава на усадку и дефекты
Формование керамической плитки в 95% случаев осуществляется методом полусухого прессования на гидравлических прессах усилием от 2000 до 15000 тонн. Пресс-порошок засыпается в матрицу, и пуансоном создается давление 250-500 кг/см2. При таком давлении гранулы разрушаются, и частицы глины сближаются, между ними действуют силы молекулярного притяжения (Ван-дер-Ваальса), формируя сырцовую заготовку достаточной прочности для транспортировки. Состав смеси напрямую влияет на прессуемость: глины придают связность, кварц облегчает выпрессовку (удаление воздуха из пресс-формы), полевой шпат снижает трение. Избыток пластичных компонентов (глин) может вызвать "прилипание" заготовки к пуансону, избыток кварца - расслаивание и низкую прочность сырца. После прессования заготовки направляются в сушильные камеры для удаления остаточной влаги. Состав смеси определяет режим сушки: чем выше содержание пластичных глин, тем медленнее должна быть сушка (от 2 до 6 часов) и тем ниже температура на первом этапе (40-60°C), чтобы избежать растрескивания из-за неравномерной усадки. Кварц и шамот выполняют роль отощающих добавок, создавая жесткий каркас, который снижает усадку и позволяет ускорить сушку до 30-60 минут. Влажность сырца после сушки должна составлять менее 0,5-1,0% - при большей влажности в печи обжига может произойти парообразное разрушение изделий. Контроль остаточной влажности осуществляется автоматическими влагомерами в режиме реального времени. Состав также влияет на величину усадки при сушке: для обычной керамической плитки она составляет 4-7%, для керамогранита с высоким содержанием кварца и полевого шпата - 2-4%. Любые колебания состава в пределах партии вызывают неравномерную усадку, что приводит к короблению и браку. Поэтому производители строго контролируют гомогенность (однородность) смеси и используют усредняющие силосы для стабилизации состава перед прессованием.
Обжиг и формирование структуры: спекание, витрификация и стеклофаза
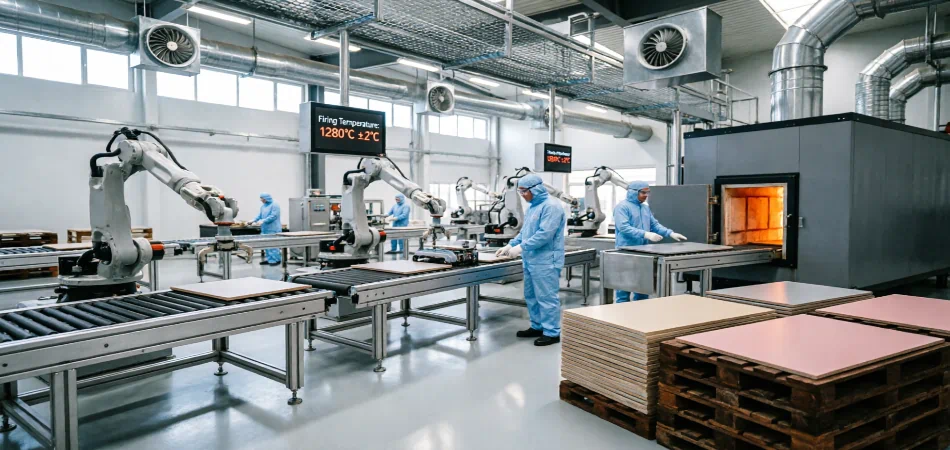
Обжиг является самым ответственным и энергоемким этапом производства керамической плитки, где сырец превращается в прочный керамический материал. Обжиг производится в туннельных или роликовых печах длиной от 80 до 200 метров при температурах от 900°C до 1300°C в зависимости от состава и типа плитки. Время прохождения печи составляет от 30 до 120 минут, включая зоны нагрева, выдержки и контролируемого охлаждения. При нагреве до 200-300°C удаляется остаточная вода, при 300-600°C выгорают органические добавки и связующие, при 600-900°C происходит дегидратация глинистых минералов (потеря химически связанной воды) и распад карбонатов, при температурах выше 900°C начинается образование стекловидной фазы за счет плавления полевого шпата. Ключевая характеристика - степень спекания (витрификации), определяемая температурой и длительностью обжига, а также количеством флюсующих компонентов в составе. При неполном спекании (фаянс, майолика, обжиг 900-1050°C) черепок остается пористым (водопоглощение 10-15%), имеет низкую прочность, но легко поддается резке и сверлению. При среднем спекании (каменно-керамические изделия, 1050-1150°C) водопоглощение снижается до 5-10%, прочность растет. При полном спекании (керамогранит, 1200-1300°C) водопоглощение падает до 0,05-0,5%, а прочность достигает 40-50 МПа на изгиб. В процессе обжига происходит растворение кварца в расплавленном полевом шпате и последующая кристаллизация муллита (Al6Si2O13) - игольчатого минерала, который армирует структуру, придавая материалу высокую прочность и термостойкость. Муллит образуется при температурах выше 1100°C, и его количество и форма (длина игл) зависят от состава смеси и скорости нагрева. Длинные иглы муллита (до 10-20 мкм) дают максимальную прочность. При охлаждении от 800°C до 200°C важно контролировать скорость, чтобы избежать растрескивания из-за полиморфных превращений кварца (альфа-бета переход при 573°C, сопровождающийся скачкообразным изменением объема на 0,8%). Слишком быстрое охлаждение создает внутренние напряжения, которые могут привести к самопроизвольному разрушению плитки при складировании или эксплуатации. Оптимальная скорость охлаждения составляет 1-2°C в минуту в зоне критических температур.
4. Как состав керамической плитки определяет эксплуатационные характеристики
Водопоглощение - это одна из важнейших эксплуатационных характеристик керамической плитки, которая напрямую определяется составом сырьевой смеси и режимом обжига. Водопоглощение измеряется как процентное отношение массы воды, поглощенной образцом при кипячении или вакуумировании, к массе сухого образца. Для разных типов керамической плитки водопоглощение может варьироваться от 0,05% (у высококачественного керамогранита) до 15-20% (у пористой майолики). Чем ниже водопоглощение, тем выше морозостойкость материала, так как вода не проникает в поры и не разрушает их при замерзании (вода при превращении в лед расширяется на 9%). Для наружной облицовки и укладки в неотапливаемых помещениях (балконы, террасы, крыльцо) требуется водопоглощение не более 3%, а лучше 0,5-1%. Для ванных комнат и душевых также рекомендуется плитка с низким водопоглощением (менее 3%), чтобы предотвратить размножение грибка и плесени в порах. Водопоглощение регулируется составом: чем выше содержание полевого шпата (флюсов) и чем выше температура обжига, тем больше стекловидной фазы образуется, тем плотнее и меньше пор становится черепок. Добавка оксидов щелочных металлов (калия, натрия) в составе полевого шпата также снижает водопоглощение. Для получения пористой плитки (фаянс, майолика) содержание флюсов уменьшают, а в смесь могут вводить выгорающие добавки (опилки, угольный порошок, полистирольные гранулы), которые создают искусственную пористость. Прочность на изгиб и ударная вязкость также зависят от состава: чем выше степень спекания и чем больше образовалось муллита, тем прочнее материал. Керамогранит имеет прочность на изгиб 40-50 МПа, что в 3-5 раз выше, чем у обычной керамической плитки (10-15 МПа). Устойчивость к истиранию (износостойкость) определяется твердостью поверхности и количеством кварца в составе. Кварц имеет твердость 7 по шкале Мооса, поэтому плитки с высоким содержанием кварца (до 30%) лучше сопротивляются абразивному износу, что критически важно для напольных покрытий в коридорах, прихожих и общественных помещениях с высокой проходимостью.
Глазурь: состав, функции и взаимодействие с черепком
Глазурь - это стекловидное покрытие, которое наносится на поверхность керамической плитки перед обжигом для придания декоративных свойств (цвета, блеска, рисунка) и улучшения эксплуатационных характеристик (водонепроницаемости, химической стойкости, легкости очистки). Состав глазури принципиально отличается от состава черепка и включает: фритты (предварительно сплавленные и измельченные стекловидные смеси), оксиды металлов для цвета, каолин для повышения вязкости и улучшения нанесения, кварц для регулирования термического расширения, флюсы (полевой шпат, борная кислота, соединения свинца, цинка, висмута) для снижения температуры плавления. Температура плавления глазури должна быть ниже температуры обжига черепка на 50-150°C, чтобы глазурь успела расплавиться и растечься по поверхности до того, как черепок завершит спекание. Коэффициент термического расширения (КТР) глазури должен быть близок к КТР черепка (разница не более 5-10%), иначе при охлаждении глазурь может растрескаться (так называемое "секущее" или "гусиная кожа") или, наоборот, сжаться сильнее черепка и отколоться ("отлупливание"). Взаимодействие глазури с черепком - это сложный диффузионный процесс: компоненты глазури (особенно щелочные оксиды) проникают в черепок на глубину 0,1-0,5 мм, а компоненты черепка (оксиды железа, титана) могут влиять на цвет глазури. При неправильном подборе состава возможно образование газовых пузырей, кратеров, "рыбьих глаз" и других дефектов. Современные глазури делятся на несколько типов: прозрачные и глушеные (с добавкой оксидов циркония или олова, делающих глазурь непрозрачной), глянцевые, матовые (с добавкой оксидов алюминия, кальция, магния, образующих микроскопические кристаллы), сатинированные (полуматовые), рельефные (с добавкой крупнозернистых материалов). Толщина глазурного слоя составляет 0,1-0,5 мм. Для напольной плитки часто используется двойная глазурь, которая более устойчива к истиранию. Также существуют технологии нанесения глазури методом цифровой печати (Digital Glazing), позволяющие создавать фотореалистичные изображения с разрешением до 1200 dpi и толщиной слоя всего 0,02-0,05 мм.
Классификация керамической плитки по составу и температуре обжига
На основе различий в составе сырьевой смеси, температуре обжига и полученных свойствах, керамическую плитку классифицируют на несколько основных типов. Фаянс (или майолика) производится из красножгущихся или беложгущихся глин с низким содержанием полевого шпата (5-15%) и обжигается при температурах 900-1050°C. Получается пористый черепок (водопоглощение 10-15%), покрытый глазурью, которая обеспечивает водонепроницаемость. Фаянс имеет низкую прочность на изгиб (10-15 МПа) и не подходит для напольных покрытий, используется в основном для настенной плитки в ванных и кухнях. Каменно-керамические изделия (ангоб) производятся при температурах 1050-1150°C, имеют более плотную структуру (водопоглощение 5-10%) и повышенную прочность (20-25 МПа). Клинкерная плитка формуется методом экструзии (протягивания через формующую головку) из тугоплавких глин с добавкой шамота, обжигается при 1100-1200°C, имеет водопоглощение 2-6% и высокую морозостойкость, используется для наружной облицовки, тротуаров, террас. Котто (терракота) - это неглазурованная пористая плитка из красножгущихся глин с добавкой отощающих материалов, обжигается при 1000-1100°C, имеет водопоглощение 8-12%, характерный красно-коричневый цвет и используется для полов в кантри-стиле. Керамогранит (gres porcellanato) - самый технологичный и прочный тип, производится из смеси каолиновых глин, полевого шпата (30-50%) и кварца (20-30%), обжигается при максимальных температурах 1200-1300°C до полного спекания (водопоглощение 0,05-0,5%), имеет прочность на изгиб 40-50 МПа, практически нулевую пористость, максимальную морозостойкость (более 100 циклов) и используется для любых типов покрытий - от жилых помещений до аэропортов и торговых центров. Внутри каждой категории существуют подтипы: технический керамогранит (однородный по всей толщине, без глазури, максимальная износостойкость), полированный (с механической шлифовкой поверхности алмазными абразивами), лапатированный (с термообработкой для создания антискользящей поверхности), структурный (с рельефом, имитирующим дерево, камень, кожу). Правильный выбор типа плитки под конкретные условия эксплуатации позволяет избежать преждевременного износа, разрушения и сохранить эстетику интерьера на десятилетия.
5. Контроль качества и современные тенденции в производстве плитки
Контроль качества в производстве керамической плитки осуществляется на всех этапах - от входного контроля сырья до финальной проверки готовой продукции перед упаковкой. Входной контроль каждой партии глины, полевого шпата, кварца и добавок включает определение химического состава (рентгенофлуоресцентный анализ), минералогического состава (рентгенофазовый анализ), гранулометрического состава (ситовой и лазерный анализ), влажности, пластичности (по методу Пфейффера), содержания органических примесей, карбонатов, сульфатов и хлоридов. Любое отклонение от нормы фиксируется, и рецептура смеси корректируется в реальном времени с помощью автоматических дозирующих систем. В процессе подготовки шихты контролируются: тонкость помола (по остатку на ситах 0,063 мм и 0,125 мм), влажность шликера (должна быть стабильной в пределах ±0,5%), плотность и вязкость (по вискозиметру), однородность смеси (по содержанию ключевых оксидов в пробах из разных точек). На этапе прессования контролируются: влажность пресс-порошка (±0,2%), насыпная плотность, сыпучесть, усилие прессования, толщина и прочность сырца. Дефектные заготовки (трещины, сколы, расслоения) отбраковываются оптическими системами или вручную. Сушка контролируется по остаточной влажности (менее 0,5-1,0%), равномерности сушки по площади заготовки, отсутствию трещин и коробления. Самый строгий контроль - на этапе обжига: температура в зонах печи (до ±1°C), давление и состав атмосферы (окислительная или восстановительная), время прохождения, скорость нагрева и охлаждения. Готовые плитки после обжига проходят 100% контроль: проверка геометрических размеров (до ±0,2 мм для ректифицированной плитки), прямолинейности кромок, плоскостности (отсутствие "пропеллера" и коробления), водопоглощения (выборочно, по стандарту ISO 10545-3), прочности на изгиб (ISO 10545-4), устойчивости глазури к истиранию (PEI, ISO 10545-7), химической стойкости (ISO 10545-13), термической стойкости (ISO 10545-9), морозостойкости (ISO 10545-12), а также визуальный контроль цвета, рисунка, дефектов глазури (кратеры, пузыри, царапины, сколы, битые углы). Брак отправляется в переработку - измельчается и добавляется в шихту в количестве до 10-15% как отощающая добавка (шамот). Уровень автоматизации на современных заводах достигает 90-95%, что позволяет минимизировать человеческий фактор и обеспечивать стабильно высокое качество продукции при производительности до 50 000 кв.м в сутки на одной линии.
Экологические аспекты и устойчивое развитие в производстве плитки
Экологические аспекты производства керамической плитки становятся все более приоритетными для ведущих мировых производителей. Основные направления "зеленого" производства включают: использование местного сырья (снижение транспортного углеродного следа до 70% по сравнению с импортным сырьем), оптимизацию энергопотребления (применение когенерационных установок, рекуперация тепла от печей обжига для сушки сырца, использование низкотемпературных глазурей), водосбережение (замкнутые циклы водоснабжения, очистка и повторное использование до 95% технологической воды, сбор дождевой воды), улавливание и очистку выбросов (электрофильтры, рукавные фильтры, скрубберы для улавливания пыли, HF, HCl, SO2, NOx, тяжелых металлов - эффективность до 99,9%), использование вторичных материалов (до 15-20% переработанного брака и боя в шихте, а также отходов стекольной, горнодобывающей и металлургической промышленности). Многие производители получают сертификаты LEED (Leadership in Energy and Environmental Design) и BREEAM (Building Research Establishment Environmental Assessment Method) для своей продукции, что позволяет использовать их в "зеленом" строительстве. Керамическая плитка сама по себе является экологичным материалом: она производится из природных минералов, не выделяет летучих органических соединений (VOC) и формальдегида, не поддерживает горение (класс пожарной безопасности А1), не выделяет токсичных продуктов при пожаре, имеет срок службы 50+ лет, что снижает потребность в замене и образовании отходов, полностью инертна и может быть переработана вторично (дробленый бой используется как заполнитель для бетона, отсыпка дорог, дренаж). Производители также работают над снижением содержания свинца, кадмия и других тяжелых металлов в глазурях, заменяя их на безопасные аналоги (например, оксид висмута вместо оксида свинца). Сертификация Ecolabel, GreenGuard, GUT (Gemeinschaft Umweltfreundlicher Teppichboden) подтверждает экологическую безопасность продукции. Некоторые производители внедряют системы отслеживания происхождения сырья (цепочки поставок) для исключения использования материалов из зон конфликтов и неэтичной добычи. Снижение расхода воды и энергии на единицу продукции за последние 20 лет достигло 30-40% благодаря технологическому прогрессу. Инвестиции в экологию окупаются за счет экономии ресурсов, снижения штрафов и повышения привлекательности бренда для экологически ответственных потребителей и девелоперов.
Инновации в составе и технологиях: антибактериальные и самоочищающиеся поверхности
Инновационные разработки в области состава и технологий производства керамической плитки постоянно расширяют функциональные возможности этого традиционного материала. Антибактериальные покрытия создаются путем введения в глазурь или поверхностный слой наночастиц серебра (Ag, 10-50 нм), меди (Cu) или цинка (Zn), а также диоксида титана (TiO2) в фотокаталитической форме (анатаз). Эти добавки подавляют рост бактерий (включая E. coli и Staphylococcus aureus), плесени и грибка на 99,9% при контакте, что особенно актуально для медицинских учреждений, лабораторий, пищевых производств, ванных комнат и кухонь. Серебро выделяет ионы, разрушающие клеточные мембраны микроорганизмов, а диоксид титана при облучении ультрафиолетом (в том числе естественным дневным светом) генерирует активные формы кислорода (гидроксильные радикалы, супероксид-анион), которые окисляют и уничтожают любые органические загрязнения. Самоочищающиеся поверхности (эффект лотоса) создаются путем формирования микро- и нанорельефа (пирамидки высотой 10-100 нм, расстояние между пиками 20-200 нм) с низкой поверхностной энергией (контактный угол с водой более 150°). Вода не растекается, а собирается в шарики, которые скатываются, захватывая с собой частицы грязи и пыли. Такие поверхности также требуют меньшего использования моющих средств (до 80% экономии) и сохраняют чистоту дольше. Технология производства включает нанесение специальных золь-гель покрытий или плазменную обработку. Фотокаталитические покрытия (на основе TiO2) не только самоочищаются, но и разлагают органические загрязнения (жир, масла, никотин, сажу, выхлопные газы), а также оксиды азота (NOx) и серы (SOx) из воздуха, улучшая экологию помещений. Эффективность разложения NOx достигает 80% при облучении УФ-светом. Некоторые инновационные составы включают добавки, придающие плитке способность накапливать и отдавать тепло (фазопереходные материалы - PCM, парафиновые или солевые микрокапсулы), что повышает энергоэффективность зданий. Разрабатываются также "умные" плитки со встроенными светодиодами, датчиками температуры, влажности, движения, давления. Исследуются возможности использования отходов (золы уноса ТЭЦ, металлургических шлаков, стеклобоя, отходов горнодобычи) в качестве сырья. 3D-печать керамическими материалами (аддитивные технологии) позволяет создавать плитки сложной геометрии, с индивидуальным дизайном и функциональными градиентами свойств (например, пористая с одной стороны и плотная с другой). Биомиметические подходы копируют структуру природных материалов (перламутр, кость, панцирь моллюска) для создания сверхпрочных и легких композитов. Инновации продолжают превращать керамическую плитку из пассивного покрытия в активный элемент "умного" и экологичного здания.